 TIGERFASTENERS
Un écrou à souder n’a pas de classe de qualité
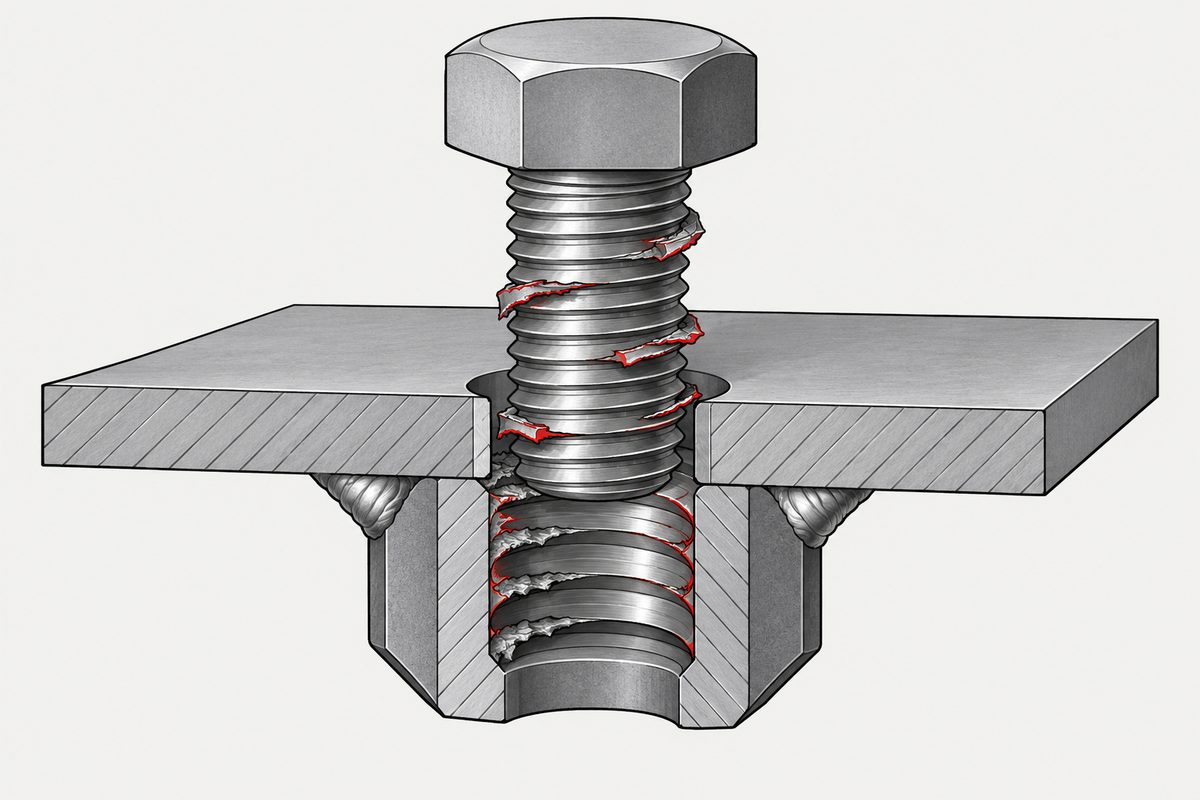
Quelqu’un de l’industrie lourde a signalé que des écrous à souder de classe 9 foiraient à 240 N·m, le filet restant sur la vis, chaque flanc à moitié cisaillé et à moitié bruni. Quatre des douze réponses sont arrivées indépendamment à la même explication : la chaleur du soudage avait ruiné le traitement thermique. Allez vérifier dans les normes, et cette réponse bute sur un obstacle.
La classe 9 ne figure plus dans la norme
L’ISO 898-2 énumère les classes de qualité des écrous, et la quatrième édition de 2022 donne 04, 05, 5, 6, 8, 10 et 12. La liste des modifications en tête de cette édition le dit clairement : la classe de qualité 9 a été entièrement supprimée. L’introduction en donne la raison, un besoin du marché absent ou en baisse, ainsi que le remplacement : les classes 5 et 9 sont remplacées respectivement par les classes 6 et 10.
Un écrou marqué 9 n’est donc pas faux, il relève de l’édition précédente, et la classe à laquelle il correspond aujourd’hui est 10, et non 8. Cela compte si quelqu’un cherche un substitut en pleine enquête. Quelles classes existent, ce que promet chaque nombre et quand une substitution est permise, c’est l’objet de L’écrou n’a qu’un nombre (en anglais).
La deuxième chose que dit cette norme est plus utile ici. L’ISO 898-2 précise dans son domaine d’application qu’elle ne spécifie pas la soudabilité. Celle-ci figure dans une courte liste avec le couple de freinage, le couple et l’effort de serrage, et la résistance à la corrosion. Dès qu’un écrou est destiné à être soudé, le document qui définit les classes de qualité s’est donc retiré, et un autre doit spécifier la pièce.
Ce que la norme des écrous à souder spécifie à la place
L’ISO 21670 couvre les écrous hexagonaux à souder à embase, de M5 à M16. En lisant son article sur les conditions techniques de livraison, on découvre une pièce spécifiée selon un axe entièrement différent.
- La soudabilité d’abord. L’acier est plafonné à 0.25% de carbone et à un carbone équivalent de 0.53%, calculé comme C plus Mn/6 plus (Cr+Mo+V)/5 plus (Ni+Cu)/15. L’acier de décolletage n’est pas admis.
- La trempe et revenu est facultative, et plafonnée. L’exemple de désignation de la norme est Weld nut ISO 21670 - M10 - St, et elle en précise le sens : en acier, non trempé et revenu, apte à l’emploi avec une vis de classe de qualité 10.9. Un écrou trempé et revenu ajoute QT à la désignation, et alors la dureté ne doit pas dépasser 300 HV. Le carbone qui permettrait une dureté plus élevée est précisément celui que la limite de soudabilité a déjà consommé.
- La résistance apparaît comme charge d’épreuve, non comme classe. Le tableau 2 donne une valeur par dimension : 14 800 N en M5, 60 300 N en M10, 88 500 N en M12, 164 900 N en M16. La méthode d’essai est empruntée à l’ISO 898-2. Le système de classes, non.
- Le filetage est 6G. Pas 6H. Grade de produit A, filetage selon l’ISO 724 avec la classe de tolérance 6G selon l’ISO 965-3. Ce que règlent la lettre et le chiffre est expliqué dans Classes de tolérance des filetages.
- Il est livré non revêtu, et toute protection anticorrosion appliquée par le fabricant ne doit pas nuire à la soudabilité. La discussion habituelle sur les revêtements électrolytiques n’a donc pas lieu ici. Ce qu’un revêtement coûte normalement en ajustement du filetage est traité dans Revêtement et tolérance du filetage.
- Le marquage est la marque du fabricant. C’est toute l’exigence, sur la face opposée à l’embase, à partir de M5. Il n’y a pas de marquage de classe, parce qu’il n’y a pas de classe. Ce que signifie une marque de classe quand il y en a une est expliqué dans Une marque est une affirmation, pas un certificat.
L’essai de conformité supprime la soudure
Une ligne de l’article sur les caractéristiques mécaniques vaut à elle seule le prix de la norme. L’écrou doit satisfaire à la charge d’épreuve du tableau 2, essayée selon l’ISO 898-2, puis : en cas de litige, les bossages de soudage doivent être retirés avant l’essai.
Il faut le lire comme une indication de ce que couvre la valeur. La charge d’épreuve est vérifiée sur un écrou fixé à rien, dont les bossages qui en font un écrou à souder ont d’abord été usinés. Elle caractérise le filetage et le corps. Elle ne dit rien de l’assemblage que vous avez réellement réalisé. La soudure, la tôle, le trou et la chaleur sont tous hors de cette valeur, et aucun n’apparaît dans l’article sur les caractéristiques mécaniques.
Ce n’est pas un défaut de la norme. C’est le seul moyen d’obtenir une valeur reproductible. Cela signifie toutefois qu’une charge d’épreuve tirée d’un catalogue n’est pas une promesse sur un écrou monté sur votre pièce, de même que la classe d’un écrou est une affirmation sur l’écrou et non sur la quantité de filet que votre matériau support retient réellement ; c’est le sujet de Quand le support ne peut pas servir d’écrou.
Et la théorie du traitement thermique ?
C’est l’hypothèse naturelle, et elle mérite une réponse franche, car les normes placent devant elle deux obstacles dont aucun n’est évident.
Le premier est que la pièce par défaut n’a aucun traitement thermique à perdre. L’exemple de désignation de l’ISO 21670 décrit l’écrou à souder en acier ordinaire comme non trempé et revenu, la version QT étant ce qu’il faut demander expressément. Si l’écrou de la ligne est la version par défaut, le soudage n’a pas pu revenir une structure martensitique qui n’a jamais existé. Et s’il s’agit de la version QT, le plafond est de 300 HV : la marge de chute de la dureté est faible dès le départ.
Le second obstacle se trouve dans l’essai auquel tout le monde pense. L’ISO 898-2 explique que l’ISO 18265 ne donne aucune correspondance entre dureté et résistance à la traction pour un acier à l’état écroui, typique des écrous forgés à froid non trempés et revenus. Pour ces écrous, la dureté minimale n’est donnée qu’à titre informatif et ne constitue pas un critère en cas de litige. La dureté maximale, 334 HV, est obligatoire, et elle sert à détecter un traitement non voulu qui rendrait l’écrou fragile. Envoyer des pièces défaillantes en contrôle de dureté peut donc ramener un chiffre qui ne tranche rien, et la version utile du même essai est celle qui cherche une valeur trop élevée.
Rien de tout cela ne prouve l’innocence du soudage. Cela dit que l’hypothèse doit être reformulée avant de pouvoir être testée, et que l’essai évident n’est peut-être pas en mesure d’y répondre. Comment lire un filetage arraché pour savoir ce qui a réellement cédé est expliqué dans Filets arrachés, et la moitié brunie d’un flanc déchiré a sa propre lecture dans Pourquoi l’inox grippe (en anglais).
Une vis de classe donnée apporte la réponse inverse au même soupçon, car là, la trempe et revenu est exactement ce que décrit le nombre de classe, et la norme fixe pour elle une température minimale de revenu. Ce qui tranche la discussion, sur l’une ou l’autre pièce, c’est de savoir si elle a jamais été dans l’état que suppose l’argument.
Le tableau que personne n’ouvre
L’ISO 21670 se termine par les cotes de raccordement, et c’est cette partie qui décide discrètement si un montage d’écrou à souder relève même de la norme. Chaque dimension de filetage reçoit une épaisseur de tôle minimale et maximale et un diamètre de trou en H11.
| Filetage | Épaisseur de tôle, min. | Épaisseur de tôle, max. | Diamètre du trou H11 |
|---|---|---|---|
| M6 | 0,88 mm | 1,8 mm | 8,0 mm |
| M8 | 1,0 mm | 2,0 mm | 10,5 mm |
| M10 | 1,25 mm | 2,5 mm | 12,5 mm |
| M12 | 1,5 mm | 3,0 mm | 14,8 mm |
| M16 | 2,0 mm | 4,0 mm | 18,8 mm |
C’est le maximum qui surprend. Un écrou à souder M12 est spécifié pour une tôle de 1,5 à 3,0 mm. Posez-le sur une équerre de 6 mm parce que l’équerre se trouve là, et les paramètres de soudage, l’écrasement des bossages et le chemin thermique sortent tous de ce que supposent les cotes. Le trou compte aussi : c’est un jeu pour le pilote de centrage, et un trou H11 est une spécification, pas ce que le laser a bien voulu laisser.
Ce qu’il faut régler avant de mettre l’écrou à souder sur le plan
- Citer la norme, pas la classe. Un écrou à souder appelé par sa classe appelle quelque chose que l’ISO 21670 ne délivre pas. La désignation qu’elle délivre ressemble à Weld nut ISO 21670 - M12 - St, et le suffixe QT est une décision distincte assortie d’un plafond de 300 HV.
- Vérifier la tôle par rapport au tableau 3. Aux deux extrémités de la plage, pas seulement du côté mince.
- Demander sur quoi repose la valeur de couple. L’ISO 21670 donne une charge d’épreuve et aucun couple, et l’ISO 898-2 précise dans son domaine d’application qu’elle ne spécifie pas de caractéristiques de couple ou d’effort de serrage. Toute prescription de serrage pour un assemblage soudé vient d’ailleurs, et cet ailleurs mérite d’être nommé.
- Demander si la charge d’épreuve a été vérifiée bossages retirés. La norme dit que c’est ce qui se passe en cas de litige ; c’est donc l’état que décrit la valeur.
Cet article ne relève pas d’une seule des six étapes : il en traverse plusieurs ou intervient après l’assemblage. Les décisions qui y conduisent sont présentées dans l’article anglais Specifying a screw.
Questions fréquentes
Existe-t-il des écrous de classe 9 ?
Il en existait. L’ISO 898-2:2012 comprenait la classe de qualité 9, et la quatrième édition de 2022 l’a entièrement supprimée en invoquant un besoin du marché en baisse. La même introduction indique le remplacement : les classes 5 et 9 sont remplacées respectivement par les classes 6 et 10. Un écrou marqué 9 est donc une pièce d’une édition antérieure et non une pièce non conforme, et la classe à laquelle il correspond aujourd’hui est 10.
Pourquoi un écrou à souder a-t-il une charge d’épreuve mais pas de classe de qualité ?
Parce que les deux exigences tirent en sens opposé. Une classe de qualité au-dessus des classes basses s’obtient avec du carbone et un traitement thermique, et l’ISO 21670 plafonne le carbone à 0.25% et le carbone équivalent à 0.53% pour que l’écrou reste soudable. Elle spécifie ensuite directement la résistance sous forme de charge d’épreuve par dimension, et admet une version trempée et revenue facultative dont la dureté est limitée à 300 HV. La résistance est donnée comme une charge et non déduite d’une classe.
Le soudage détruit-il le traitement thermique d’un écrou à souder ?
La question exige d’abord la désignation. L’ISO 21670 décrit l’écrou à souder en acier ordinaire comme non trempé et revenu ; sur une pièce par défaut, il n’existe donc aucune structure martensitique que la chaleur du soudage pourrait revenir. S’il s’agit de la version QT, la norme plafonne la dureté à 300 HV, si bien que la marge à perdre est étroite. Cela n’exonère pas le procédé de soudage d’une défaillance, mais cela signifie que l’hypothèse de la perte de traitement thermique ne peut pas être présumée et doit être établie pour la pièce concernée.
Nous avons envoyé des écrous défaillants en contrôle de dureté. Cela nous apprendra-t-il quelque chose ?
C’est possible, mais lisez d’abord ce que dit l’ISO 898-2 sur les limites. Pour les écrous non trempés et revenus, ce que sont généralement les écrous forgés à froid en grande série, la dureté minimale n’est donnée qu’à titre informatif et n’est explicitement pas un critère en cas de litige, car l’ISO 18265 ne contient aucune correspondance entre dureté et résistance à la traction pour l’acier écroui. Le maximum de 334 HV est la limite obligatoire, destinée à détecter un traitement qui a rendu l’écrou fragile. Une valeur basse prouve donc moins qu’on ne le croit, et une valeur élevée davantage.
Peut-on monter un écrou à souder M12 sur une tôle de 6 mm ?
Pas dans le cadre de l’ISO 21670. Son tableau des cotes de raccordement spécifie pour M12 une épaisseur de tôle de 1,5 à 3,0 mm et un trou de 14,8 mm en H11. Une tôle plus épaisse ne donne pas automatiquement un assemblage plus résistant, car l’écrasement des bossages et le chemin thermique supposés par la conception ont tous deux changé. Si la tôle doit être plus épaisse, c’est une décision à prendre avec le procédé de soudage, pas en lisant le catalogue d’écrous.
Références
- ISO 21670:2014 — Fasteners, hexagon weld nuts with flange ; 4.2 matériau et carbone équivalent, 4.3 classe de tolérance 6G, 4.4 charge d’épreuve et retrait des bossages, 4.5 livraison non revêtue, article 5 désignation, article 6 marquage, article 7 et tableau 3 cotes de raccordement
- ISO 898-2:2022 — écrous de classes de qualité spécifiées ; article 1 domaine d’application, y compris l’exclusion de la soudabilité, et introduction sur la suppression de la classe 9 et sur la dureté des écrous non trempés et revenus
- ISO 965-3 — filetages métriques ISO pour usages généraux, écarts pour filetages de construction (origine de la classe de tolérance 6G)
- ISO 18265 — matériaux métalliques, conversion des valeurs de dureté (citée par l’ISO 898-2 pour expliquer que la correspondance ne vaut pas à l’état écroui)
Les deux documents ISO ont été lus dans les PDF d’aperçu publics, qui contiennent pour l’ISO 21670:2014 l’intégralité des conditions techniques de livraison et les deux tableaux, et pour l’ISO 898-2:2022 le domaine d’application, l’avant-propos et l’introduction, mais pas les tableaux de caractéristiques. Le contenu des articles cité ici provient de ces pages ; tout élément des tableaux de l’ISO 898-2 doit être vérifié sur un exemplaire acheté. L’ISO 21670 ne couvre que les écrous hexagonaux à souder à embase. Les écrous carrés à souder, les écrous à souder sans embase, les écrous à sertir et les écrous à rivet sont des documents distincts, avec leurs propres règles de matériau et de dimensions, et aucun des chiffres donnés ici ne s’y transpose. Les numéros de catalogue de l’ISO 965-3 et de l’ISO 18265 n’ont pas été recoupés avec une seconde source.
Demande de devis
Si la demande porte sur des écrous à souder, indiquez avec la dimension du filetage l’épaisseur de tôle et le diamètre du trou. L’ISO 21670 spécifie une plage pour les deux, et le fait que votre tôle s’y trouve ou non change la réponse avant même tout ce qui concerne l’écrou.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com