 TIGERFASTENERS
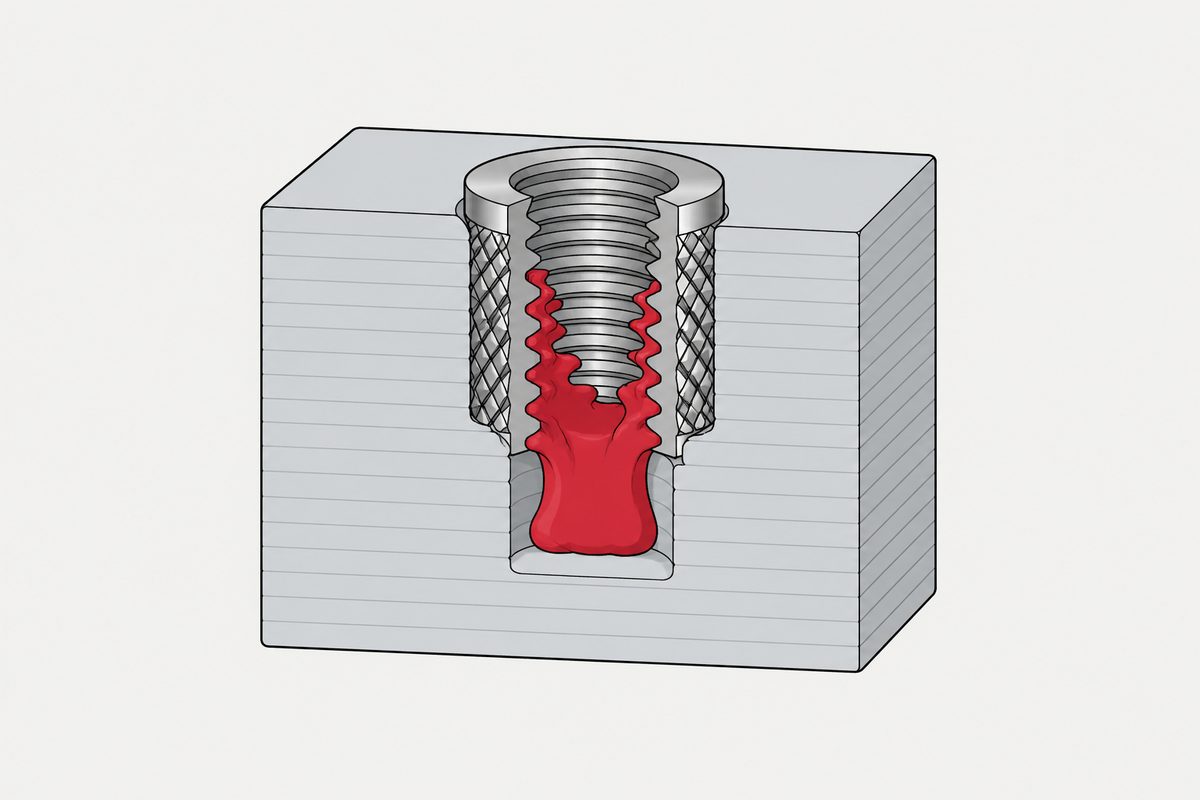
Un inserto térmico desplaza un volumen, y el agujero decide adónde va
A alguien en r/3Dprinting el plástico fundido se le metía una y otra vez en la rosca de sus insertos térmicos. PETG, soldador a 215 °C, un chaflán de medio grado a ambos lados del agujero y, al final, la pregunta que suena sensata: ¿debería simplemente hacer el chaflán enorme? El hilo le dio dos buenas respuestas que corrigen dos cosas distintas, y conviene separarlas, porque la aritmética detrás de la segunda llega al número que él acabó encontrando probando.
Dos correcciones, y no son la misma corrección
La respuesta más votada tiene cuatro palabras: hacer el agujero más grande. La segunda, con 356 puntos, dice otra cosa: hacer una calibración de precisión de agujeros, guardarla en el laminador y hacerlo para cada filamento, porque el resultado para PLA no será el resultado para PETG.
Las dos corrigen problemas distintos que casualmente recaen sobre la misma cota.
| Corrección | Qué falla | A quién corresponde |
|---|---|---|
| Calibración | El agujero impreso no es el agujero del modelo CAD | A la impresora y al filamento |
| Holgura | Incluso un agujero perfecto es más pequeño que el inserto, y la diferencia es un volumen de polímero que tiene que ir a alguna parte | Al inserto |
Se suman, y si solo se corrige una se pasa mucho tiempo persiguiendo la otra. El autor acabó haciendo las dos sin llegar a nombrarlas: aumentó los agujeros 0,5 mm en el CAD, descubrió que la contracción del PETG era peor de lo que esperaba y luego añadió otros 0,3 mm.
La cuenta que nadie hace en el hilo
Un inserto térmico es un cuerpo macizo de latón introducido en un agujero más pequeño que él. El polímero no se destruye, solo se desplaza. El volumen desplazado es la corona entre los dos diámetros a lo largo de la longitud de inserción:
V = (π/4) × (dinsert² − dhole²) × L
Tome un inserto M3 corriente. Los catálogos de los fabricantes dan para este tamaño aproximadamente 4,6 mm de diámetro exterior y 5,7 mm de longitud, con una rosca M3 cuyo diámetro menor es de unos 2,5 mm, lo que da una sección de taladro de 4,91 mm². Si el polímero desplazado sube por ese taladro, que es exactamente el síntoma del que se queja, esto es lo que asciende:
| ø del agujero | Desplazado | Ascenso por el taladro | Proporción del inserto |
|---|---|---|---|
| 3,8 mm | 30,1 mm³ | 6,1 mm | 108 % |
| 4,0 mm | 23,1 mm³ | 4,7 mm | 83 % |
| 4,2 mm | 15,8 mm³ | 3,2 mm | 56 % |
| 4,3 mm | 12,0 mm³ | 2,4 mm | 43 % |
| 4,5 mm | 4,1 mm³ | 0,8 mm | 15 % |
Con 3,8 mm hay más polímero sobrante que taladro para alojarlo. No es un umbral que haya que descubrir experimentalmente; se deduce de dos diámetros y una longitud.
Y los últimos doscientos puntos del hilo caben en una línea de esa tabla. Pasar de 4,0 a 4,3 mm, los +0,3 mm que añadió el autor, reduce el volumen desplazado de 23,1 a 12,0 mm³. Lo reduce a la mitad. Él lo encontró probando. La aritmética llega ahí desde las cotas del catálogo.
Entonces haga el chaflán enorme, y así de enorme
La pregunta al final de su mensaje merece una respuesta de verdad y no un simple no. Un chaflán es realmente un lugar donde puede quedarse el material sobrante. El problema es cuánto cabe, ya que es un anillo de revolución y por tanto pequeño:
| Chaflán en un agujero de 4,0 mm | Volumen que puede alojar | Proporción de un sobrante de 23 mm³ |
|---|---|---|
| 0,5° × 0,5 mm | 0,01 mm³ | 0,04 % |
| 45° × 0,5 mm | 1,70 mm³ | 7 % |
| 45° × 1,0 mm | 7,33 mm³ | 32 % |
Su chaflán era tres órdenes de magnitud más pequeño que el volumen que tendría que absorber. Un chaflán de medio grado es una entrada guía, y una entrada guía es útil, pero no es un depósito. Incluso un chaflán como es debido de 45° por 1 mm, que es grande para un agujero de 4 mm, absorbe alrededor de un tercio del sobrante. Así que sí, hágalo más grande, y no, esa no es la palanca. El diámetro del agujero es el único término de la ecuación que cambia el sobrante en sí en lugar de buscarle un sitio donde aparcar.
Por qué esta cifra es un límite superior
El cálculo anterior da un sobrante mayor que el real, por tres razones que conviene conocer porque dos de ellas son propias de las piezas impresas.
- El inserto no es un cilindro. Moleteados, rebajes y conicidades hacen que el cuerpo real desplace menos que la corona completa entre los dos diámetros
- Una pieza impresa no es maciza. Entre las paredes y el relleno hay huecos, y el polímero reblandecido se empuja hacia ellos. Un resalte moldeado no tiene un lugar comparable para el sobrante, y por eso las piezas impresas toleran un agujero más ajustado de lo que sugiere un catálogo escrito para inyección
- El material fundido se compacta. Parte del volumen desaparece en densidad en lugar de desplazarse
Nada de eso cambia el sentido del argumento, solo el tamaño de la corrección. Sí significa que copiar una tabla de agujeros para resaltes moldeados en una pieza impresa es un mal punto de partida de una manera que la gente no espera, ya que la pieza impresa suele querer menos holgura, no más.
Lo que pudimos y no pudimos encontrar en cuanto a normas
Los diámetros de agujero para insertos térmicos salen de los catálogos de los fabricantes y varían según la resina, el relleno y el perfil del inserto. Los fabricantes citan la DIN 16903 para insertos en plásticos, y una búsqueda indica que al menos el tipo R de esa norma ha sido anulado. No la leímos, así que nada en esta página se cita de ella, y tampoco se reproduce aquí ninguna tabla de agujeros de fabricante. La utilidad de la aritmética anterior es que permite comprobar la verosimilitud de cualquier tabla que le entreguen, en las unidades sobre las que la tabla calla.
La otra mitad de la decisión es qué hace el inserto una vez colocado. Lo que cada familia de insertos supone sobre el material base, y en particular el objetivo de instalación de un inserto térmico, está en cuando el material base no puede hacer de tuerca. Por qué una rosca formada directamente en plástico se comporta como lo hace, y por qué la ventana de par es la especificación y no un valor único, está en tornillos en plástico (en inglés). Y la razón de que un resalte impreso sea un caso más difícil que uno moldeado es que el inserto lo carga en dirección circunferencial, justo a través de las capas, que es la dirección débil de la pieza.
Este artículo trata el paso 1: sustrato. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿Por qué sube el plástico por la rosca de un inserto térmico?
Porque el inserto desplaza un volumen de polímero y ese volumen tiene que ir a alguna parte. Para un inserto M3 corriente de unos 4,6 mm de diámetro exterior y 5,7 mm de longitud, un agujero de 4,0 mm deja un sobrante de unos 23 milímetros cúbicos. El taladro de un inserto M3 tiene una sección cercana a 4,9 milímetros cuadrados, así que si el sobrante sube por el taladro asciende unos 4,7 mm, el 83 por ciento de la longitud del inserto. Con un agujero de 3,8 mm hay más sobrante que taladro.
¿Lo arregla un chaflán más grande?
Ayuda, pero no es la palanca. Un chaflán es un anillo de revolución, así que aloja mucho menos de lo que uno imagina. En un agujero de 4,0 mm, un chaflán de 0,5 grados por 0,5 mm aloja unos 0,01 milímetros cúbicos frente a un sobrante cercano a 23. Incluso un chaflán de 45 grados por 1 mm, grande para ese agujero, absorbe alrededor de un tercio. El diámetro del agujero es el único término que reduce el sobrante en lugar de aparcarlo.
¿Cuánto más grande debe ser el agujero?
Eso lo indica el fabricante del inserto y varía con la resina, el relleno y el perfil del inserto, así que esta página no publica una cifra. Lo que la aritmética le da es una forma de comprobar cualquier cifra que le den: calcular el volumen desplazado para el agujero que se plantea y preguntarse adónde se supone que va. En el hilo de origen, el autor terminó añadiendo 0,3 mm a agujeros que ya había agrandado, y ese paso por sí solo reduce a la mitad el volumen desplazado.
¿Por qué el mismo agujero funcionaba en PLA y no en PETG?
Se suman dos efectos. El agujero impreso no es el agujero del modelo CAD, y la diferencia depende del material, por eso la segunda respuesta más votada del hilo recomienda una calibración de precisión de agujeros guardada por filamento. Además, el inserto sigue desplazando el mismo volumen para un tamaño de agujero acabado dado. El autor se topó con ambos: encontró la contracción del PETG peor de lo esperado y luego necesitó más holgura encima.
¿Puedo usar una tabla de resaltes para inyección en una pieza impresa?
Es un mal punto de partida, y normalmente en la dirección que la gente no espera. Una pieza impresa tiene huecos entre las paredes y el relleno donde puede empujarse el polímero reblandecido, cosa que un resalte moldeado no tiene, de modo que una pieza impresa suele tolerar un agujero más ajustado de lo que sugiere una tabla para moldeo, no uno más holgado. Tome la tabla como primera aproximación y compruébela con el volumen desplazado.
Referencias
- r/3Dprinting — el hilo donde empezó todo, incluida la actualización del autor sobre la contracción del PETG y las dos respuestas más votadas
- r/3Dprinting — si hay algo mejor que insertar en caliente un inserto roscado; citado aquí solo como prueba de lo a menudo que se hace la pregunta
La aritmética del volumen desplazado de esta página es nuestra y puede repetirse a partir de dos diámetros y una longitud. Las dimensiones del inserto usadas en el ejemplo, unos 4,6 mm de diámetro exterior y 5,7 mm de longitud para un M3, son dimensiones típicas de catálogo de fabricantes y no una norma, y el inserto de otro fabricante dará otros números; lo transferible es la aritmética, no la tabla. El cálculo es un límite superior por las tres razones expuestas arriba. Aquí no se recomienda ningún diámetro de agujero, porque eso corresponde al proveedor del inserto y varía con la resina, el relleno y el perfil del inserto. Los fabricantes citan la DIN 16903 para insertos en plásticos y una búsqueda indica que al menos su tipo R está anulado; no leímos esa norma, nada de aquí se cita de ella, y no encontramos ninguna norma ISO sobre dimensiones de resaltes para insertos térmicos. La respuesta más votada del hilo de origen remite a una conocida serie de vídeos experimentales sobre el tema; no hemos leído sus datos de base y no citamos ninguna cifra de ella. Tampoco encontramos ninguna medición publicada de la resistencia a la extracción de insertos térmicos en piezas impresas que estuviéramos dispuestos a citar, así que esta página no hace ninguna afirmación sobre resistencia.
Consulta
Si una consulta incluye insertos en plástico, indíquenos la resina y si la pieza es moldeada o impresa. Son problemas distintos: un resalte moldeado no tiene dónde poner el material desplazado y uno impreso sí, y el agujero que funciona en uno no es el agujero que funciona en el otro.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com