 TIGERFASTENERS
Plage de serrage et capacité de perçage sont deux chiffres différents
Une vis autoperceuse porte en général deux indications d’épaisseur, et ce ne sont pas deux façons de dire la même chose. Lire l’une quand il fallait l’autre est une manière courante de spécifier une vis incapable d’atteindre l’autre côté de l’assemblage.
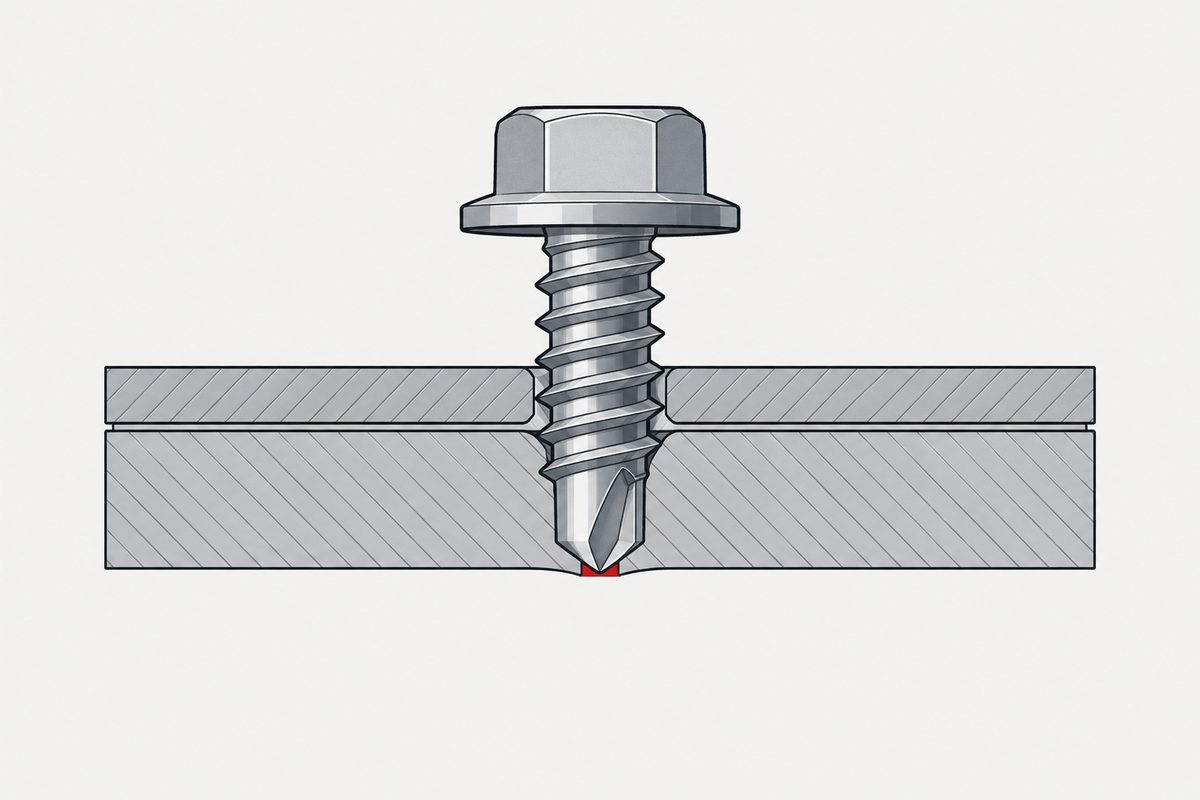
Les deux chiffres, et la question à laquelle chacun répond
La capacité de perçage est l’épaisseur totale que la pointe peut traverser. La plage de serrage — aussi appelée plage d’épaisseur de fixation — est l’épaisseur d’assemblage que la vis peut serrer ; elle dépend de la longueur totale, de la cote sous tête, de la partie non filetée et de la saillie de filetage nécessaire.
Les deux peuvent être très éloignées sur un même produit. Une vis peut être annoncée avec une plage de serrage de 28 mm et une capacité de perçage de 3 mm. Elle traverse l’assemblage, mais elle ne peut pas y faire le trou. Si la couche du fond est en acier, cette vis n’est utilisable que là où le trou existe déjà.
Un détail de la définition mérite d’être connu : la capacité de perçage compte les jeux entre les couches, pas seulement le métal. L’ASTM C1513 la définit comme l’épaisseur totale de matériau que la vis est conçue pour percer, jeux entre couches compris. Deux tôles de 2 mm chacune ne représentent pas un perçage de 4 mm si elles sont écartées de 3 mm.
Les deux chiffres sont des épaisseurs de métal, ce qui mérite d’être rappelé, car la tôle est très souvent commandée par un numéro de jauge. Ce numéro n’est pas une épaisseur dans le document qui le définit, et le convertir suppose une masse volumique choisie par quelqu’un ; une demande qui ne donne qu’une jauge n’a donc encore renseigné aucune des deux colonnes ci-dessus.
Le numéro de pointe n’est pas une échelle universelle
Les numéros de pointe ressemblent à une échelle normalisée et n’en sont pas une. Un tableau commercial donne, pour l’acier doux, environ 0,89–2,79 mm pour une #2, 2,79–5,59 mm pour une #3, 3,68–7,92 mm pour une #4 et 6,35–12,70 mm pour une #5. Le système propre d’un grand fabricant va de 1–3 mm, 1–4 mm, 2,1–6 mm à 4,6–15 mm selon ses désignations de pointe.
« Une pointe numéro 3 » n’est donc pas une spécification. C’est une désignation propre à la gamme d’un fabricant, et la capacité qu’elle sous-entend varie avec le diamètre de la vis et avec le matériau percé. Indiquez la capacité déclarée du produit réel, pas seulement le numéro de pointe.
D’où vient la valeur déclarée
La valeur n’est pas une estimation commerciale : un essai la fonde, et en connaître les conditions indique jusqu’où le chiffre est transposable.
Il faut d’abord corriger une erreur de citation fréquente : l’ISO 15480 est la norme de produit des vis autoperceuses à tête hexagonale à embase de ST2.9 à ST6.3 ; elle renvoie de façon normative aux exigences fonctionnelles au lieu de contenir elle-même l’essai de perçage. L’essai figure dans l’ISO 10666, dont la procédure de perçage et de vissage prescrit une plaque d’essai en acier doux, un effort axial de 150–350 N, des vitesses de 1 800–2 500 tr/min pour les petites dimensions et de 1 000–1 800 tr/min pour ST5.5–ST6.3, et des temps de perçage maximaux de 3 à 13 secondes selon la dimension. L’équivalent américain, la SAE J78, fixe des temps maximaux de perçage et de taraudage d’environ 2 à 5 secondes.
La valeur déclarée est donc un essai réussi sur une plaque définie, sous un effort et une vitesse définis. Ce n’est pas une promesse pour votre matériau, vos jeux ou votre outil. C’est la raison honnête pour laquelle les capacités diffèrent entre deux marques toutes deux conformes.
Deux règles d’atelier qui sont fausses
« Trop vite, la pointe brûle ; trop lentement, elle ne perce pas. » La seconde moitié est fausse sur le plan physique. Une vitesse faible n’empêche pas la coupe ; ce qui échoue réellement, c’est l’outil qui manque de couple, ou une poussée trop faible qui fait frotter et stationner la pointe au lieu de couper, ou des copeaux mal formés. Une poussée excessive casse ou brûle aussi les pointes. La vitesse n’a de sens qu’avec le diamètre de pointe, la dureté du matériau, la poussée et l’évacuation des copeaux.
« L’inox échoue parce qu’il s’écrouit. » C’est vrai mais incomplet, et la moitié manquante concerne la vis plutôt que la tôle. L’inox austénitique a aussi une faible conductivité thermique, si bien que la chaleur se concentre sur l’arête de coupe, et le stationnement écrouit localement la surface, ce qui rend le passage suivant plus dur encore. Mais surtout : l’inox A2 et A4 ordinaire n’est pas aussi dur qu’une pointe en acier au carbone cémentée. Certaines vis autoperceuses entièrement en inox ne sont homologuées que pour l’aluminium et d’autres métaux tendres ; percer de l’acier demande en général un inox martensitique trempé ou une vis bimétal — corps en inox, pointe en acier au carbone trempé.
Quand l’assemblage est plus épais que la capacité
Le réflexe est de faire un avant-trou et de garder la même vis. Ce n’est pas la réponse de la norme, et ce n’est pas tout à fait la même opération.
- Utiliser une vis dont la capacité déclarée couvre l’empilage, jeux compris.
- Faire un trou de passage dans la ou les couches supérieures pour que la pointe n’ait à percer que la couche qui compte. C’est ce que décrit la SAE J78 pour les assemblages multicouches épais, et c’est différent du pré-perçage du support porteur.
- Si le support lui-même doit être pré-percé, passer à un système de vis autotaraudeuses avec un diamètre d’avant-trou spécifié plutôt que de réutiliser une vis autoperceuse.
Le pré-perçage ne rend pas une vis autoperceuse physiquement inutilisable, et la pointe n’est pas automatiquement nuisible. Mais la qualité du filetage formé dépend alors du diamètre d’avant-trou, de l’épaisseur et de la forme du filet — trop grand, on perd de la longueur d’engagement du filetage ; trop petit, la pointe coupe encore et peut se bloquer. La capacité déclarée et toute homologation structurelle ont été établies sans ce trou, et ni l’une ni l’autre ne se transpose automatiquement. Le dimensionnement du trou dans le cas voulu est traité dans dimensionner l’avant-trou, et le mécanisme sur lequel s’appuie cette page dans choisir le type de vis.
Cet article traite de l’étape 1 : support. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Ma vis indique une plage de serrage de 28 mm. Peut-elle percer 28 mm d’acier ?
Presque certainement pas : ces deux chiffres répondent à des questions différentes. La plage de serrage est l’épaisseur d’assemblage que la vis peut serrer, fixée par la longueur totale, la cote sous tête, la partie non filetée et la saillie de filetage nécessaire. La capacité de perçage est l’épaisseur totale que la pointe peut réellement percer, et il existe des produits avec une plage de serrage de 28 mm et une capacité de perçage de 3 mm. Vérifiez la valeur de perçage séparément chaque fois que la couche du fond n’est pas déjà percée.
Deux tôles de 2 mm comptent-elles comme 4 mm de perçage ?
Seulement si elles sont en contact. La capacité de perçage est définie comme l’épaisseur totale de matériau que la vis est conçue pour traverser, jeux entre couches compris ; deux tôles de 2 mm écartées de 3 mm représentent donc un perçage de 7 mm et non de 4 mm. C’est une manière courante de dépasser la valeur déclarée sans dépasser l’épaisseur de métal, et c’est aussi pourquoi l’approche habituelle pour les empilages épais est un trou de passage dans la couche supérieure.
Une pointe numéro 3 est-elle la même d’une marque à l’autre ?
Non. Le numéro de pointe est une désignation propre à la gamme d’un fabricant, pas une échelle commune. Un tableau commercial indique environ 2,79 à 5,59 mm pour une #3 dans l’acier doux, alors que le système propre d’un grand fabricant couvre environ 2,1 à 6 mm pour son numéro 3, avec des limites différentes de part et d’autre. La capacité varie aussi avec le diamètre de la vis et le matériau percé ; spécifiez donc la capacité déclarée du produit réel plutôt que le numéro de pointe.
Pourquoi les vis autoperceuses en inox échouent-elles si souvent dans l’acier ?
Pour deux raisons distinctes, et la seconde concerne la vis. La tôle en inox austénitique s’écrouit et conduit mal la chaleur ; une pointe qui frotte au lieu de couper durcit la surface et surchauffe sa propre arête. Mais l’inox A2 et A4 ordinaire est aussi plus tendre qu’une pointe en acier au carbone cémentée, et certaines vis autoperceuses entièrement en inox ne sont homologuées que pour l’aluminium et d’autres métaux tendres. Percer de l’acier demande en général un inox martensitique trempé ou une vis bimétal à corps inox et pointe en acier au carbone trempé.
Références
- ISO 15480:2019 — Hexagon washer head drilling screws with tapping screw thread (norme de produit ; renvoie à l’ISO 10666 pour la fonction de la pointe)
- ISO 10666:1999 — Drilling screws with tapping screw thread: mechanical and functional properties (essai de perçage et de vissage, paragraphe 4.2.1)
- SAE J78:2021 — Steel Self-Drilling Tapping Screws (essai de perçage-vissage ; choix de la pointe et trous de passage en multicouche)
- ASTM C1513 — Steel Tapping Screws for Cold-Formed Steel Framing Connections (définition de la capacité de perçage et exigences de perçage-vissage)
Les capacités de pointe proviennent de tableaux commerciaux précis et du système d’un fabricant, pour montrer qu’elles diffèrent ; ce ne sont pas des valeurs universelles. Les numéros de paragraphe cités pour la définition de la capacité de perçage et l’exigence de perçage-vissage sont ceux de l’ASTM C1513-18 ; l’édition en vigueur est la C1513-24, dont la numérotation n’a pas pu être vérifiée à partir de sources publiques.
Demande de devis
Indiquez-nous l’empilage complet — chaque couche, son matériau et les jeux entre elles — plutôt qu’une seule épaisseur. La valeur de perçage compte les jeux, et c’est elle qui décide si la vis peut atteindre l’autre côté.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com