 TIGERFASTENERS
Un filetage intérieur dans une vis laisse moins de paroi que ne le suggèrent les diamètres
Quelqu’un a publié une petite pièce en inox, filetée M8 à l’extérieur et M6 à l’intérieur, en précisant qu’il restait environ un demi-millimètre de paroi. 241 points, cent dix-sept réponses. Savoir si elle peut être usinée ne nous appartient pas. Ce qui nous appartient, c’est la soustraction, car les deux limites sont des valeurs publiées dans l’aperçu gratuit d’un tableau ISO. Le résultat est 0,233 millimètre, un seul des deux pas le modifie, et le même tableau donnait une autre réponse avant 2023.
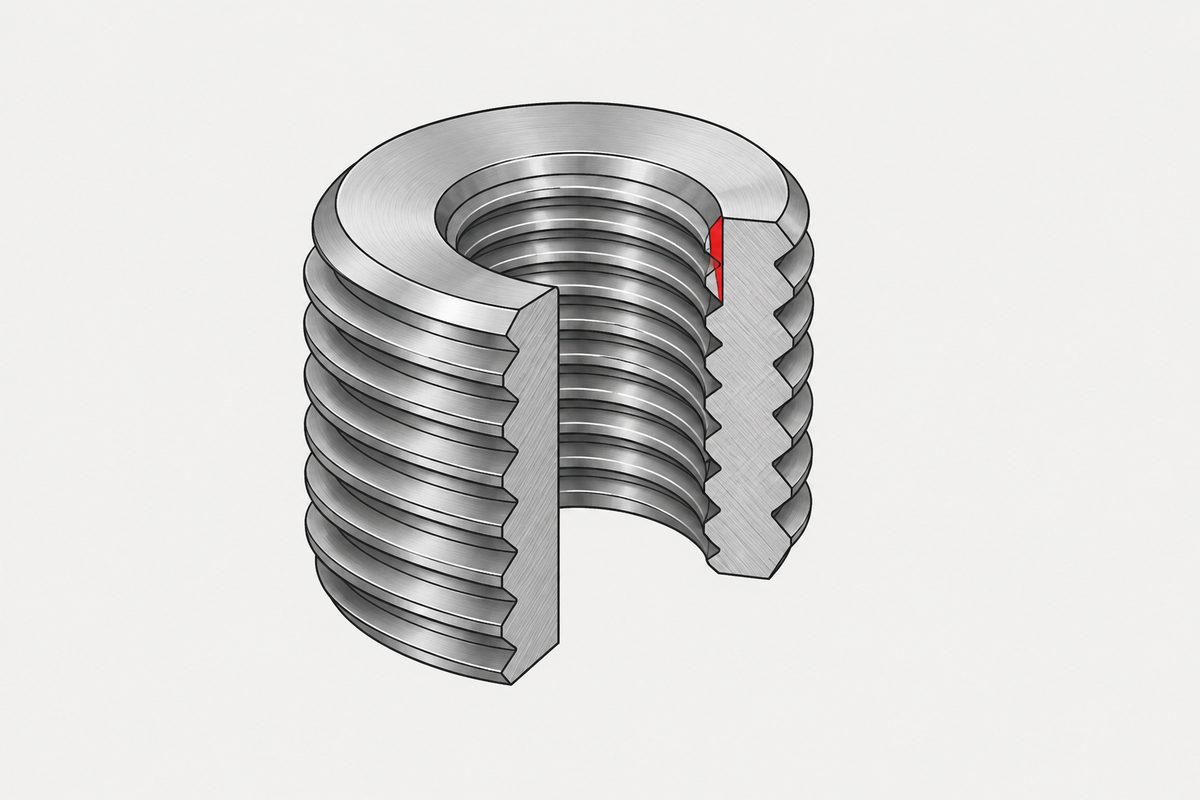
ISO 724:2023 donne le diamètre intérieur d’un filetage extérieur sous la forme d3 = d − 1,226 869 P. Pour M8 × 1,25, cela fait 6,466 mm. Un trou taraudé M6 est taillé jusqu’à son propre diamètre extérieur, 6,000 mm. Entre les deux, il reste (6,466 − 6,000) ÷ 2 = 0,233 mm de paroi de chaque côté.
L’ISO écrit les décimales avec une virgule, et cette page fait de même. Chaque valeur ci-dessous est soit lue dans un tableau publié, soit une soustraction de deux valeurs publiées, et nous précisons chaque fois de quel cas il s’agit.
La pièce du message
Sur un forum de génie mécanique, avec 241 points et cent dix-sept réponses, quelqu’un demandait si deux petites pièces en inox pouvaient être usinées. La description est brève et précise : la vis porte un filetage extérieur M8 et un filetage intérieur M6, « ce qui ne laisse qu’environ 0.5-0.6 mm d’épaisseur de paroi entre les filetages » (traduction), et l’ensemble doit tenir dans un diamètre de 11 mm et une longueur de 15 mm. Peut-on la fabriquer, et résistera-t-elle à un serrage à la main ?
Nous ne répondons à aucune de ces deux questions. Cette page ne donne aucun conseil d’usinage, aucun avis sur la résistance, aucune opinion sur l’opportunité de cette pièce, et ne cite ni outil, ni fournisseur de matière, ni fabricant. Nous avons lu le message, pas les réponses.
Ce à quoi l’on peut répondre, c’est le chiffre au milieu de la phrase. La paroi entre deux filetages coaxiaux est une soustraction entre deux surfaces, et ces deux surfaces ont des diamètres publiés.
Quelles deux surfaces
En partant de l’axe vers l’extérieur, la dernière matière rencontrée est le fond du filetage extérieur. En partant de l’extérieur vers l’axe, la matière s’arrête d’abord au fond du filetage intérieur. La paroi est donc bornée par deux fonds de filet, et c’est justement là que la norme place ses deux symboles les moins mémorables.
- Limite extérieure : d3, le diamètre intérieur du filetage extérieur. Pour M8 × 1,25, le tableau donne 6,466
- Limite intérieure : D, le diamètre extérieur du filetage intérieur, c’est-à-dire la cote nominale. Pour M6, c’est 6,000
Le piège se trouve à la limite intérieure. On prend facilement le diamètre intérieur du trou taraudé, D1, soit 4,917 pour M6 × 1, parce que c’est la valeur voisine du foret de taraudage. En la soustrayant, on obtient (6,466 − 4,917) ÷ 2 = 0,775 mm, soit 3,3 fois la valeur réelle. Le taraud ne s’arrête pas à son propre diamètre intérieur. Il taille jusqu’au diamètre extérieur, et c’est là que finit la paroi.
Une autre mesure mérite d’être citée en raison de l’endroit où elle tombe. Du diamètre sur flancs du filetage extérieur, 7,188 pour M8 × 1,25, au diamètre extérieur du filetage intérieur, on obtient 0,594 mm, ce qui tombe dans les 0.5 à 0.6 indiqués dans le message. Nous n’avons aucun moyen de savoir comment ce chiffre a été obtenu et nous n’affirmons pas que ce soit ainsi. Nous le signalons seulement parce que le cylindre sur flancs est un point d’arrivée plausible, et parce que cela montre l’écart possible entre trois mesures d’apparence défendable de la même paroi.
Savoir quel diamètre appartient à quel filetage mérite d’être clair avant tout cela. C’est l’objet de la page sur le tableau des forets de taraudage, et ce n’est pas répété ici.
Un seul des deux pas la fait varier
Gardez le trou M6 et changez le pas extérieur. La colonne d3 du même tableau fait le travail.
M8 × 1,25, d3 = 6,466 → paroi
0,233 mm
M8 × 1, d3 = 6,773 → paroi
0,387 mm
M8 × 0,75, d3 = 7,080 → paroi
0,540 mm
Ces trois soustractions sont les nôtres. Les trois valeurs de d3 sont celles du tableau.
Passer du pas gros au pas le plus fin listé pour M8 multiplie la paroi par 2,32. Changez maintenant le pas intérieur, de M6 × 1 à M6 × 0,75. La paroi ne bouge pas du tout, car le diamètre extérieur du filetage intérieur vaut 6,000 dans les deux cas. Le taraud taille jusqu’à la cote nominale, quel que soit son pas.
Écrit à partir de la formule de la norme elle-même, réarrangement qui est le nôtre :
paroi par côté = (d − D) ÷ 2 − 0,613 435 × P, où d est la cote nominale extérieure, D la cote nominale intérieure, et P le seul pas extérieur. Le pas intérieur n’y figure pas.
Et tout s’arrête à M12
Reprenez le même montage en montant dans les dimensions, toujours avec un pas gros à l’extérieur et une cote nominale inférieure de deux millimètres à l’intérieur. Chaque valeur de paroi ci-dessous est une soustraction de deux valeurs du tableau.
- M6 × 1 à l’extérieur, M4 à l’intérieur : (4,773 − 4,000) ÷ 2 = 0,387 mm
- M8 × 1,25 à l’extérieur, M6 à l’intérieur : (6,466 − 6,000) ÷ 2 = 0,233 mm
- M10 × 1,5 à l’extérieur, M8 à l’intérieur : (8,160 − 8,000) ÷ 2 = 0,080 mm
- M12 × 1,75 à l’extérieur, M10 à l’intérieur : (9,853 − 10,000) ÷ 2 = −0,074 mm
L’écart entre les deux diamètres nominaux est d’un millimètre par côté sur chaque ligne. Ce qui change, c’est le pas, et c’est le pas qui mange la paroi. En M12 à pas gros, le diamètre à fond de filet du filetage extérieur, 9,853, est passé à l’intérieur du diamètre extérieur du trou taraudé, 10,000. Sur le profil nominal, il ne reste plus de paroi qui puisse être mince.
Ce n’est pas un verdict de fabrication, ni l’affirmation qu’aucune M12 creuse n’existe. C’est un constat sur une géométrie, pas gros à l’extérieur et deux millimètres de moins à l’intérieur, et sur l’endroit où cette géométrie cesse de fonctionner.
Le chiffre a changé en 2023
Voici ce qui piégerait quiconque travaille sur une édition plus ancienne. Jusqu’à la troisième édition, le même tableau donnait une autre réponse.
L’ISO 724:1993 avait une seule colonne de diamètre intérieur, intitulée D1, d1. Une seule valeur pour les deux filetages. Son article 5 donne les formules, et la dernière s’écrit d1 = d − 2 × (5/8) H = d − 1,082 5P, soit la même profondeur que le filetage intérieur.
L’édition 2023 scinde cette colonne en deux et nomme les moitiés. Filetage intérieur, sommet plat, D1. Filetage extérieur, fond arrondi, d3. L’avant-propos énonce le changement sans détour : trois symboles, d3, H1 et h3, ont été ajoutés à l’article des symboles, et « les valeurs et la formule du diamètre intérieur du filetage extérieur, d3, ont été ajoutées dans le Tableau 1 et l’Article 5 » (traduction). Au même moment, le profil de base du domaine d’application est devenu le profil nominal.
Refaisons donc les quatre lignes avec la valeur de 1993. Notre calcul, à partir de valeurs publiées :
M6 / M4 : 0,459 M8 / M6 : 0,323 M10 / M8 : 0,188 M12 / M10 : +0,053
À comparer aux valeurs de 2023 : 0,387, 0,233, 0,080 et −0,074.
Le cas M12 existe dans l’ancien tableau et n’existe pas dans le nouveau. Mêmes cotes nominales, mêmes pas, même numéro de norme, édition différente. Et l’écart n’a rien d’aléatoire : l’ancienne valeur est supérieure d’exactement 0,072 168 × P par côté, soit 0,090 mm en M8 à pas gros et 0,127 mm en M12 à pas gros. Plus le filetage est gros, plus l’ancienne valeur vous éloigne de la réalité. En M10, elle donne 2,35 fois la paroi réelle.
La raison pour laquelle les deux profondeurs diffèrent tient aux fractions. Le filetage intérieur descend à 5/8 du triangle générateur et le filetage extérieur, sur le profil nominal, à 17/24. Le rapport vaut exactement 17/15, d’après notre calcul sur les coefficients de la norme : 1,226 869 ÷ 1,082 532 = 1,133 3.
Ce sont des dimensions de base, pas des limites
Tout ce qui précède porte sur le profil nominal. Un filetage réel est fabriqué selon une classe de tolérance, et c’est dans la tolérance que se cache la dernière surprise.
L’ISO 965-1:1998 contient le tableau des écarts fondamentaux. Ses deux en-têtes sont filetage intérieur D2, D1 et filetage extérieur d, d2. La position de tolérance H a un écart nul à chaque pas du tableau, de même que la position h. La position g vaut −28 µm pour un pas de 1,25, et −34 pour 1,75.
Lisez maintenant ces deux en-têtes au regard des deux diamètres qui bornent notre paroi. Ni d3 ni D n’apparaît dans l’un ou l’autre. C’est une observation sur ce que liste ce tableau, et non l’affirmation que ces deux diamètres ne sont pas tolérancés. L’origine de leurs limites se trouve ailleurs, dans un document dont l’aperçu gratuit s’arrête avant, et cette page ne fait aucune supposition à ce sujet.
Telle est la forme honnête de toute la réponse. 0,233 mm, c’est ce que laisse le profil nominal. C’est un plafond pour la conception et un plancher pour rien du tout. Une pièce fabriquée selon une classe de tolérance réelle n’est pas tenue d’avoir exactement cette valeur, et le sens dans lequel les classes la déplacent relève des articles que nous n’avons pas lus.
Ce qu’il faut en retenir
- La paroi est bornée par deux fonds de filet, le diamètre intérieur du filetage extérieur et le diamètre extérieur du filetage intérieur, c’est-à-dire la cote nominale
- Mesurer jusqu’au foret de taraudage donne environ trois fois trop. Pour M8 sur M6, cela fait 0,775 mm contre 0,233 mm
- Seul le pas extérieur modifie la paroi. Passer le filetage intérieur de M6 × 1 à M6 × 0,75 ne la change en rien
- paroi = (d − D) ÷ 2 − 0,613 435 P, avec P le pas extérieur ; c’est notre réarrangement de la formule de la norme
- Un pas gros à l’extérieur avec deux millimètres de moins à l’intérieur cesse de fonctionner entre M10 et M12 : 0,387, 0,233, 0,080, puis une valeur négative
- L’ISO 724 donnait un autre diamètre intérieur du filetage extérieur avant 2023. Le tableau de 1993 avait une colonne pour les deux filetages, à d − 1,082 5P ; celui de 2023 ajoute d3 à d − 1,226 869 P
- L’ancienne valeur surestime la paroi de 0,072 168 P par côté, si bien que l’erreur croît avec le pas
- Tout cela relève du profil nominal. Les classes de tolérance sont une question distincte, que l’aperçu gratuit de l’ISO 965-1 ne tranche pas
La question du message était de savoir si la pièce est réalisable. Elle appartient toujours à celui qui doit l’usiner. Ce que le tableau tranche est plus modeste et mérite d’être tranché d’abord : avant de débattre de la faisabilité, tout le monde devrait débattre du même chiffre, et trois personnes raisonnables peuvent en relever trois différents sur le même plan.
Cet article traite de l’étape 2 : filetage. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Quelle paroi reste-t-il entre un filetage extérieur M8 et un filetage intérieur M6 ?
Sur le profil nominal, 0,233 mm par côté. L’ISO 724:2023 donne 6,466 mm pour le diamètre intérieur d’un filetage extérieur M8 × 1,25, et le filetage intérieur d’un M6 est taillé jusqu’à son diamètre extérieur de 6,000 mm. La moitié de la différence vaut 0,233 mm. Ce sont des dimensions de base, pas une limite pour une pièce tolérancée.
Pourquoi est-ce que j’obtiens une valeur plus grande en faisant le calcul moi-même ?
Le plus souvent à cause de la limite intérieure que l’on soustrait. Le diamètre intérieur du trou taraudé M6 × 1 vaut 4,917 mm et donne 0,775 mm, environ trois fois trop, mais le taraud ne s’arrête pas là. Mesurer depuis le diamètre sur flancs du filetage extérieur, 7,188 mm, donne 0,594 mm. La matière s’arrête en réalité au diamètre extérieur du filetage intérieur.
Un filetage intérieur plus fin donne-t-il plus de paroi ?
Non. Le diamètre extérieur du filetage intérieur est la cote nominale quel que soit le pas, de sorte que M6 × 0,75 et M6 × 1 laissent exactement la même paroi. Seul le pas du filetage extérieur la modifie : M8 × 1,25, M8 × 1 et M8 × 0,75 donnent 0,233, 0,387 et 0,540 mm.
Existe-t-il une formule ?
En réarrangeant la formule de d3 de la norme, on obtient paroi par côté = (d − D)/2 − 0,613 435 × P, où d est le diamètre nominal extérieur, D le diamètre nominal intérieur et P le pas extérieur. Le pas intérieur n’y figure pas. Ce réarrangement est le nôtre ; le coefficient est celui de la norme.
À partir de quelle dimension ce montage ne fonctionne-t-il plus ?
Avec un pas gros à l’extérieur et une cote nominale inférieure de deux millimètres à l’intérieur, la paroi vaut 0,387 mm en M6 sur M4, 0,233 en M8 sur M6, 0,080 en M10 sur M8 et −0,074 en M12 sur M10. En M12, le diamètre à fond de filet du filetage extérieur, 9,853 mm, est passé à l’intérieur du diamètre extérieur du trou taraudé, 10,000 mm ; sur le profil nominal, il ne reste donc rien.
L’ISO 724 a-t-elle changé ?
Oui. L’édition 1993 avait une seule colonne de diamètre intérieur, intitulée D1, d1, avec d1 = d − 1,082 5P, soit la même profondeur pour les deux filetages. La troisième édition de 2023 la scinde en D1 pour le filetage intérieur à sommet plat et d3 pour le filetage extérieur à fond arrondi, avec d3 = d − 1,226 869 P. L’avant-propos indique que les valeurs et la formule de d3 ont été ajoutées dans le Tableau 1 et l’Article 5.
Quelle différence cela fait-il ?
L’ancienne valeur surestime la paroi de 0,072 168 × P par côté, d’après notre calcul sur les deux coefficients. Cela fait 0,090 mm en M8 à pas gros et 0,127 mm en M12 à pas gros. Le cas M8 sur M6 passe de 0,323 mm avec les valeurs de 1993 à 0,233 mm avec celles de 2023, et le cas M12 sur M10 passe de tout juste possible à impossible.
Les tolérances améliorent-elles ou aggravent-elles la situation ?
Cette page ne le dit pas, car l’aperçu gratuit de l’ISO 965-1:1998 s’arrête avant les articles qui y répondraient. Ce que nous pouvons rapporter, c’est que son tableau des écarts fondamentaux est intitulé D2, D1 pour les filetages intérieurs et d, d2 pour les filetages extérieurs, et qu’aucun des deux diamètres qui bornent cette paroi ne figure dans ces en-têtes. Leurs limites sont spécifiées ailleurs dans ce document.
La pièce du message de forum peut-elle être usinée ?
Cette page n’y répond pas et ne s’y essaie pas. Elle ne donne aucun conseil d’usinage ni de résistance, ne commente aucune pièce en particulier et ne cite ni outil ni fournisseur. Elle établit quelles deux valeurs publiées fixent la paroi, afin qu’une discussion sur la faisabilité puisse au moins partir du même chiffre.
Références
- ISO 724:2023, ISO general purpose metric screw threads — Basic dimensions. Troisième édition, avril 2023, aperçu gratuit de dix pages avec le Tableau 1
- ISO 724:1993, deuxième édition, aperçu gratuit de neuf pages avec l’article 5 et le Tableau 1
- ISO 965-1:1998, tolérances des filetages métriques, aperçu gratuit de onze pages allant jusqu’au tableau des écarts fondamentaux
- r/MechanicalEngineering, où une pièce avec un filetage dans un filetage a soulevé la question de la paroi restante
Trois aperçus gratuits ont été téléchargés et lus : ISO 724:2023 (catalogue 85104, dix pages, Tableau 1 entièrement visible), ISO 724:1993 (catalogue 4958, neuf pages, article 5 et Tableau 1 visibles) et ISO 965-1:1998 (catalogue 5393, onze pages, jusqu’à la page imprimée 9). Chaque valeur citée de ces tableaux a été vérifiée sur une image rendue de la page et non sur le texte extrait, car l’ancien scan reproduit mal les indices. Les éléments suivants sont nos propres calculs et non des énoncés de l’un des documents : le fait que la paroi soit bornée par le diamètre intérieur du filetage extérieur et le diamètre extérieur du filetage intérieur ; chaque valeur de paroi de cette page, dont chacune est la moitié de la différence entre deux diamètres publiés ; la formule réarrangée (d − D)/2 − 0,613 435 P ; l’observation que le pas intérieur n’y entre pas ; le rapport 2,32 entre les parois M8 au pas gros et au pas le plus fin ; la surestimation de 0,072 168 P par côté entre les deux éditions et les facteurs 1,39 en M8 et 2,35 en M10 ; et le rapport 17/15 entre les deux profondeurs de filet. Tout cela relève du profil nominal. Un filetage réel est fabriqué selon une classe de tolérance, et cette page ne dit pas dans quel sens cela déplace la paroi, car l’aperçu gratuit de l’ISO 965-1 s’arrête avant les articles qui y répondraient ; il montre en revanche que le tableau des écarts fondamentaux est intitulé D2, D1 pour les filetages intérieurs et d, d2 pour les filetages extérieurs, et qu’aucun des diamètres qui bornent cette paroi ne figure dans ces en-têtes, ce qui est une observation sur ce tableau et non l’affirmation qu’ils ne sont pas tolérancés. L’ISO 68-1 n’a pas été lue, si bien que rien ici ne décrit le rayon du fond arrondi ni la forme d’un fond de filet roulé, et l’ISO 261 et l’ISO 5408 n’ont pas été lues non plus. Nous ne donnons aucun conseil d’usinage, aucun avis sur la résistance et aucune opinion sur l’opportunité de fabriquer la pièce du message de forum, et nous ne citons ni outil, ni matière, ni fabricant. Nous ignorons comment la valeur de paroi de ce message a été obtenue, et la mesure sur le diamètre sur flancs évoquée plus haut est proposée comme illustration, non comme explication. Nous avons lu le message du forum et non ses réponses, et aucun pseudonyme du forum n’apparaît sur cette page. Savoir quel diamètre appartient à quel filetage est traité dans une page antérieure et n’est pas répété ici.
Demande de devis
Si un plan place un filetage à l’intérieur d’un autre, la première chose sur laquelle s’accorder est de savoir quels deux diamètres on soustrait. Envoyez-nous les cotes nominales et les deux pas : nous vous dirons ce que laisse le profil nominal, et ce dont nous aurions besoin sur la classe de tolérance avant d’en dire davantage.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com