 TIGERFASTENERS
« Très bon » et « bon » : pourquoi les comparaisons de revêtements ne disent rien
Un ingénieur cherchait la différence de tenue à la corrosion entre le zingage électrolytique et la phosphatation noire. Tout ce qu’il a trouvé, c’est que l’un était « très bon » et l’autre « bon ».
Un adjectif ne permet de rien décider. Les deux peuvent être comparés, dans le même essai. Le problème est qu’aucun des deux noms n’indique ce qui décide du résultat.
L’exemple le plus net : l’ISO 9717:2024 indique qu’une couche de conversion au phosphate sans post-traitement n’apporte aucune protection contre la corrosion. Pas seulement « non colmatée » – l’huilage, le cirage et la peinture sont tous des post-traitements. « Phosphatation noire » seule ne décrit donc aucune performance anticorrosion – c’est ce qu’on lui a fait ensuite qui la décrit.
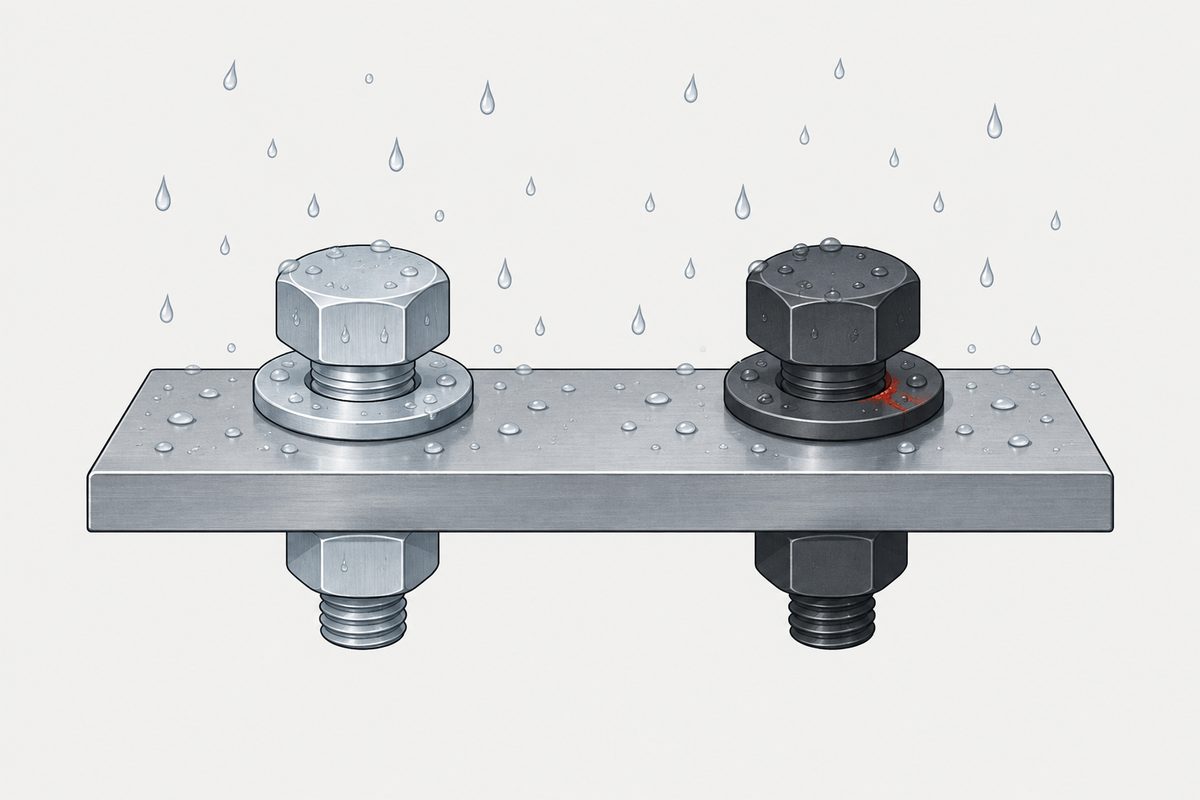
Les aligner côte à côte, c’est ce que tout le monde fait
Zinc, zinc-nickel, phosphate, brunissage. On les range dans un tableau avec les heures de brouillard salin, le prix et l’aspect, et on choisit. Tous les fournisseurs les présentent ainsi, et tous les tableaux comparatifs sont construits de cette façon.
Pour la plus grande partie de la ligne, le tableau fonctionne. L’une de ces entrées ne protège qu’associée à une huile ou à un produit de colmatage ; son chiffre de brouillard salin à nu décrit donc quelque chose que personne ne livre réellement – et lire ce chiffre comme une version affaiblie des autres conduit à prendre la décision à l’envers.
Ce que cachent les adjectifs
Quand deux revêtements sont classés par des mots, toutes les variables qui font réellement bouger le résultat ont été laissées de côté. Les voici :
| Si la réponse est phosphate | Si la réponse est zinc |
|---|---|
| Quel phosphate – fer, zinc ou manganèse servent à des usages différents | Quelle épaisseur – et mesurée où, puisque filets et têtes ne se revêtent pas uniformément |
| Masse de couche | Quelle passivation |
| Huilé, colmaté, peint – ou à nu. C’est le point essentiel | Y a-t-il une couche de finition ou un colmatage |
Deux spécifications qui précisent ces points se comparent honnêtement. Deux adjectifs, non, et aucune lecture complémentaire n’y changera rien – l’information n’a jamais été dans les mots.
Comparons donc les revêtements – et l’un d’eux n’est pas en compétition
L’ISO 9717:2024 énumère les fonctions d’une couche de conversion au phosphate : protection contre la corrosion, meilleure adhérence de la peinture, aide à la déformation à froid et réglage du frottement de glissement. Sur les éléments de fixation, cela recouvre surtout trois rôles : support de peinture, support d’huile ou de cire, et réduction du grippage.
- Phosphate de fer – utilisé principalement comme traitement avant peinture.
- Phosphate de zinc – un support de peinture qui ralentit en outre la corrosion progressant sous le film de peinture.
- Phosphate de manganèse – celui que l’on prescrit pour la résistance à l’usure et contre le grippage, d’où sa présence sur les engrenages et les surfaces de frottement.
La couche est cristalline et poreuse, et cette porosité est précisément sa raison d’être : elle retient l’huile, le produit de colmatage ou la peinture. Mais il ne faut pas la réduire à un réservoir. La même couche favorise l’adhérence, modifie la chimie de surface et freine la progression sous un film. Elle fait plusieurs choses à la fois.
La phrase à citer. L’ISO 9717:2024 §6.3 indique que les couches de conversion au phosphate sans post-traitement n’apportent pas de protection contre la corrosion. « Le phosphate protège-t-il bien contre la corrosion ? » n’a donc pas de réponse tant qu’on ne sait pas s’il y a un post-traitement – et s’il y en a un, une bonne partie de la réponse revient à l’huile, au colmatage ou à la peinture plutôt qu’au phosphate.
Zinc électrolytique : barrière et sacrifice, pas l’un ou l’autre
On demande souvent si le zinc agit en empêchant l’eau de passer ou par une voie électrochimique. C’est les deux, et les deux ne s’excluent pas.
La couche est une barrière physique. Le zinc est aussi anodique par rapport à l’acier : sur une rayure, un filet coupé ou une arête cisaillée, le zinc exposé se corrode préférentiellement et inhibe ou retarde la corrosion de l’acier tant que le zinc environnant peut encore le protéger. C’est pourquoi une rayure dans le zinc ne se comporte pas comme une rayure dans la peinture – et pourquoi le zinc est un consommable, ce que l’inox n’est pas.
L’épaisseur n’est donc pas une question d’aspect. Elle représente à peu près la quantité de zinc disponible pour être consommée – même si l’uniformité, la passivation, la couche de finition et l’environnement pèsent encore sur le résultat. Sur les petits filetages, et surtout en dessous de M6, il faut vérifier la marge de tolérance du filetage avant de fixer une épaisseur – aucune norme ne fait de M6 lui-même la ligne de partage, et le pas, la position de tolérance et la cote avant revêtement interviennent tous. C’est le sujet de revêtement et tolérance de filetage et de la moitié de choisir un traitement de surface.
Zinc lamellaire : le choix habituel pour les pièces à haute résistance
L’ISO 10683:2018, Fasteners — non-electrolytically applied zinc flake coating systems, couvre la famille qui comprend les produits habituellement désignés par des noms de marque.
Le dépôt n’est pas électrolytique ; il ne génère donc pas lui-même d’hydrogène. C’est la raison pour laquelle ces systèmes sont si souvent prescrits pour les éléments de fixation à haute résistance – voir fragilisation par l’hydrogène pour comprendre pourquoi c’est important.
Mais c’est une affirmation sur le dépôt, pas sur l’ensemble du procédé. L’ISO 10683 avertit que les prétraitements de décapage acide et de phosphatation peuvent introduire de l’hydrogène, et interdit le décapage acide pour les éléments de fixation au-dessus de 390 HV ainsi que pour la classe de qualité 12.9 et au-delà. « Zinc lamellaire, donc aucun risque lié à l’hydrogène » n’est donc pas une conclusion sûre. Demandez quel est le prétraitement.
Deux autres points à connaître. Un nom de marque n’est pas une déclaration de conformité – un produit satisfait à l’ISO 10683 lorsque le système spécifié satisfait aux exigences de la norme, pas en raison de son nom. Et l’ISO 10683 ne couvre pas la galvanisation mécanique, qui est encore un autre procédé.
Et les heures ne trancheront pas non plus
L’étape suivante habituelle consiste à comparer les heures de brouillard salin. Cela ne sauve pas la comparaison, et les normes le disent directement : l’ISO 9227:2022 indique que la méthode ne doit pas servir à classer la résistance à la corrosion de différents matériaux les uns par rapport aux autres, ni à prédire la résistance à la corrosion à long terme. L’ISO 10683 §5.1 ajoute que les résultats accélérés ne correspondent pas directement au comportement dans un environnement d’utilisation donné.
Heures de brouillard salin examine ce à quoi le chiffre sert réellement, et ce qu’il faut écrire à côté avant qu’il ne signifie quelque chose.
Ce qu’il faut demander à la place
Remplacez « quel revêtement est le meilleur ? » par des questions qui ont une réponse :
- À quoi la pièce est-elle réellement exposée ? Intérieur sec, extérieur, projections, sel ? Un revêtement n’est meilleur que par rapport à un environnement.
- Quel est l’empilement complet ? Pas « phosphate », mais type de phosphate, masse de couche et ce qui a été appliqué par-dessus. Pas « zinc », mais épaisseur, passivation et couche de finition.
- Quelle est la classe de qualité ? Elle limite les procédés même autorisés – voir l’avertissement sur le prétraitement ci-dessus.
- Quelle place le filetage laisse-t-il ? Sur les petits filetages, la tolérance disponible peut fixer l’épaisseur avant que la corrosion ne le fasse.
- Quel est le critère d’acceptation ? S’il n’est pas indiqué, ni apporté par une norme citée, rien n’a été spécifié – et la rouille blanche et la rouille rouge sont deux points d’arrivée différents.
Posez-nous la question
Dites-nous à quoi la pièce est exposée et quelle est sa classe de qualité, et nous vous dirons quels revêtements vous sont réellement accessibles dans cette dimension – et ce que chacun vous coûte en tolérance de filetage. sales@tigerfasteners.com
Cet article traite de l’étape 5 : finition. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Lequel protège le mieux contre la corrosion, le zingage électrolytique ou la phosphatation noire ?
Posée ainsi, la question n’a pas de réponse, et la raison est qu’aucun des deux noms n’indique ce qui décide du résultat. Les deux peuvent être comparés, dans le même essai. Pour le phosphate : quel phosphate, quelle masse de couche, et surtout s’il a été huilé, colmaté ou peint ensuite. L’ISO 9717:2024 indique qu’une couche de conversion au phosphate sans post-traitement n’apporte aucune protection contre la corrosion ; un phosphate à nu et un phosphate huilé ne sont donc pas le même produit. Pour le zinc : quelle épaisseur, quelle passivation, et y a-t-il une couche de finition. Deux spécifications qui précisent ces points permettent une comparaison. Deux adjectifs, non.
Alors, à quoi sert réellement le phosphate ?
L’ISO 9717:2024 énumère la protection contre la corrosion, une meilleure adhérence de la peinture, l’aide à la déformation à froid et le réglage du frottement de glissement. En pratique, sur les éléments de fixation, cela signifie support de peinture, support d’huile ou de cire, et réduction du grippage. Le phosphate de fer est utilisé principalement comme traitement avant peinture. Le phosphate de zinc est un support de peinture qui ralentit en outre la corrosion progressant sous le film. Le phosphate de manganèse est celui que l’on choisit pour l’usure et contre le grippage.
Le zingage électrolytique n’est-il qu’une barrière physique ?
Non, c’est les deux. La couche est une barrière, et le zinc est aussi anodique par rapport à l’acier : là où le revêtement est rayé ou coupé, le zinc se corrode préférentiellement et inhibe ou retarde la corrosion de l’acier tant que le zinc environnant peut encore le protéger. Les deux mécanismes comptent ; le décrire comme purement sacrificiel sous-estime la barrière autant que le décrire comme une simple barrière passe à côté de l’essentiel.
Qu’est-ce qu’un revêtement de zinc lamellaire, et est-il exempt de risque de fragilisation par l’hydrogène ?
L’ISO 10683:2018 couvre les systèmes de revêtement de zinc lamellaire appliqués par voie non électrolytique sur les éléments de fixation. Le dépôt n’étant pas électrolytique, il ne génère pas lui-même d’hydrogène, ce qui explique que ces systèmes soient souvent prescrits pour les pièces à haute résistance. Mais c’est une affirmation sur le dépôt, pas sur l’ensemble du procédé : la norme avertit que les prétraitements de décapage acide et de phosphatation peuvent introduire de l’hydrogène, et interdit le décapage acide pour les éléments de fixation au-dessus de 390 HV ainsi que pour la classe de qualité 12.9 et au-delà. Demandez quel est le prétraitement.
Dacromet ou Geomet signifie-t-il que l’ISO 10683 est respectée ?
Pas à lui seul. Ce sont des noms de marque de systèmes de zinc lamellaire ; un produit est conforme à l’ISO 10683 lorsque le système spécifié satisfait aux exigences de la norme, pas en raison de son nom. Notez aussi que l’ISO 10683 ne couvre pas la galvanisation mécanique, qui est un procédé différent.
Références
- ISO 9717:2024 – Metallic and other inorganic coatings — Phosphate conversion coating of metals. Quatrième édition. Énumère les fonctions de la phosphatation ; le §6.3 indique que les couches sans post-traitement n’apportent pas de protection contre la corrosion.
- ISO 10683:2018 – Fasteners — Non-electrolytically applied zinc flake coating systems. §4.4 sur l’hydrogène et le prétraitement ; §5.1 sur les essais de corrosion accélérés.
- ISO 9227:2022 – Corrosion tests in artificial atmospheres — Salt spray tests.
- La DIN EN ISO 9717:2024-10 est la version allemande en vigueur. La DIN 50942 a été remplacée par la DIN EN 12476, elle-même désormais annulée – une spécification qui cite encore l’une ou l’autre cite donc une norme annulée.
- Des manuels de fabricants ont servi pour les distinctions pratiques entre phosphate de fer, de zinc et de manganèse. Il s’agit de documentation technique de fournisseurs, pas de normes, et nous n’avons pas trouvé de comparaison normalisée de la dureté entre types de phosphate – c’est pourquoi cette page dit que le manganèse est choisi pour la résistance à l’usure plutôt que d’affirmer qu’il est le plus dur.
Demande de devis
Ne nous donnez pas le nom du revêtement, mais ce que la pièce rencontre réellement : l’empilement complet, la classe de qualité et la marge qui reste dans le filetage. Ces trois éléments décident de la réponse qu’une comparaison de noms ne donne jamais.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com